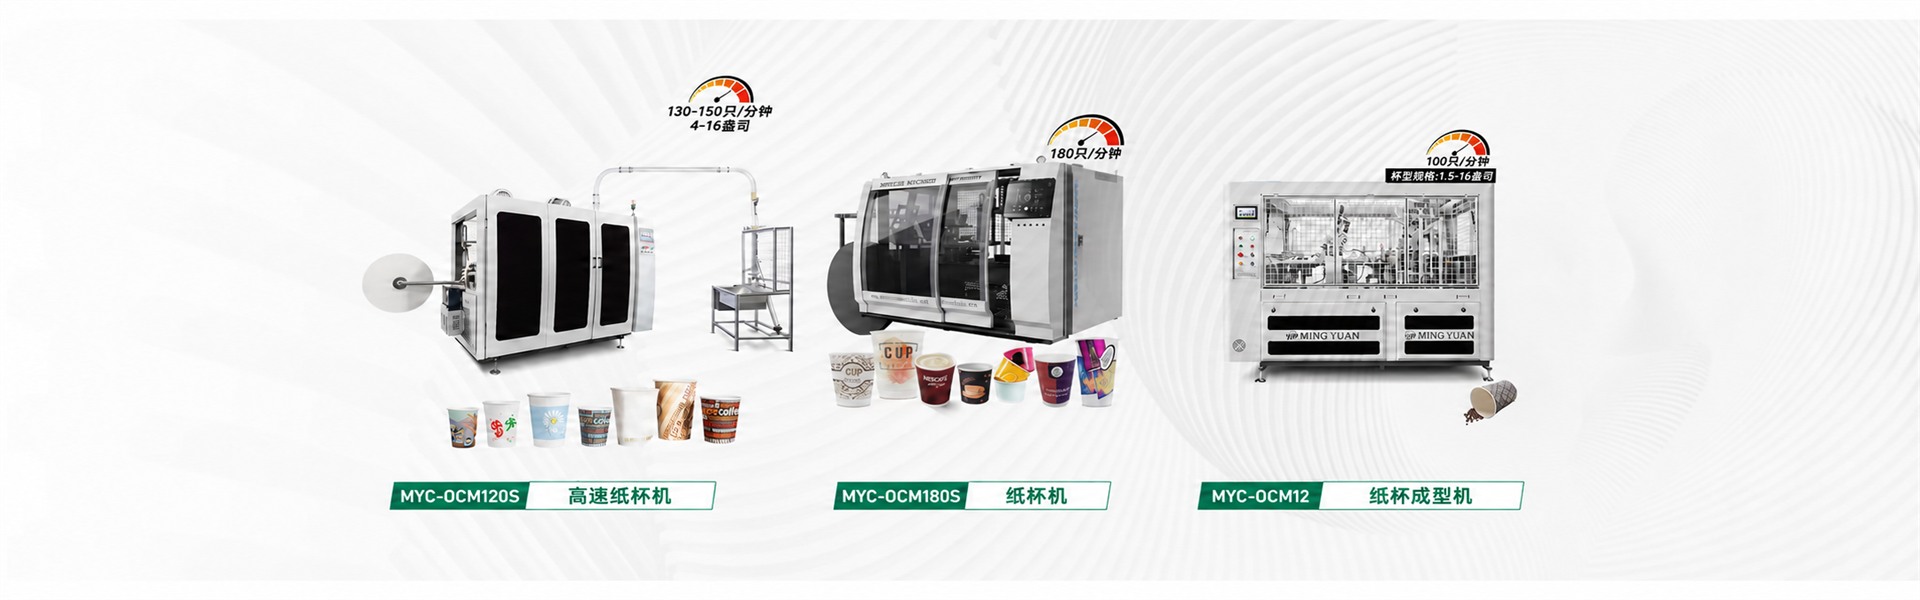
作者:MINGYUAN 纸杯机供应商来源:一次性纸杯机厂家 时间:2026-11-12
选择纸杯成型包装生产线,可以先把计划交付的一袋空杯放在桌上:里面多少只杯、怎样叠放、袋口怎么处理,确认这些以后再看收杯和输送。成型机能做出杯子,包装机能封袋,并不自动意味着中间的杯叠能够连续交接。两端之间的数量、姿态和规格切换,是选型需要补齐的条件。
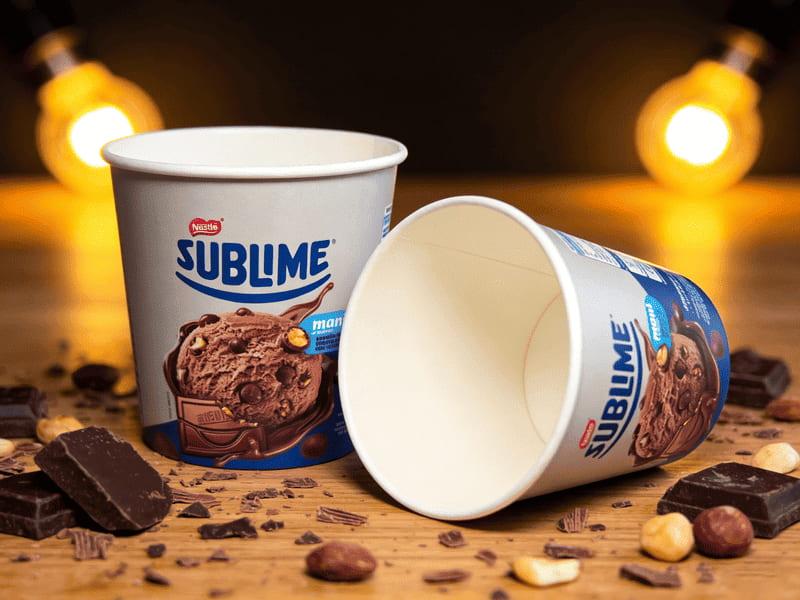
同一只杯可能因客户包装要求不同,采用不同的每袋杯数或外包装安排。询价资料应把杯型身份和包装版本分开,写明叠放方式、袋材资料、封口要求以及后续是否人工装箱。尚未确定袋材或袋型时应注明,不能默认展示图片中的包装就是交货标准。
杯叠的实际外形也值得提供。单只杯高乘以数量,不能直接代替叠放后的高度;杯与杯嵌套的状态会影响整体外形。可提交目标数量的实物杯叠或测量记录,让设备方核实接收空间和包装条件。测量方法保持一致,有变形、松散或难以分离的情形一并说明。
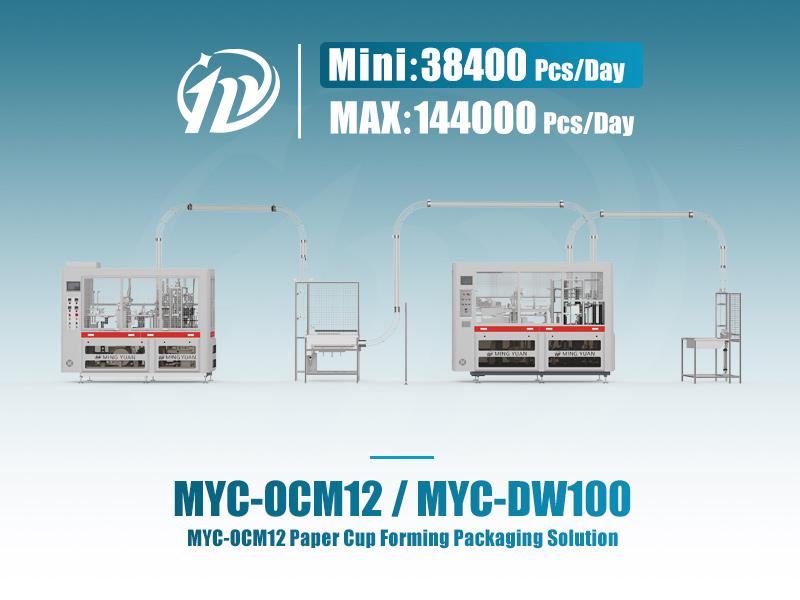
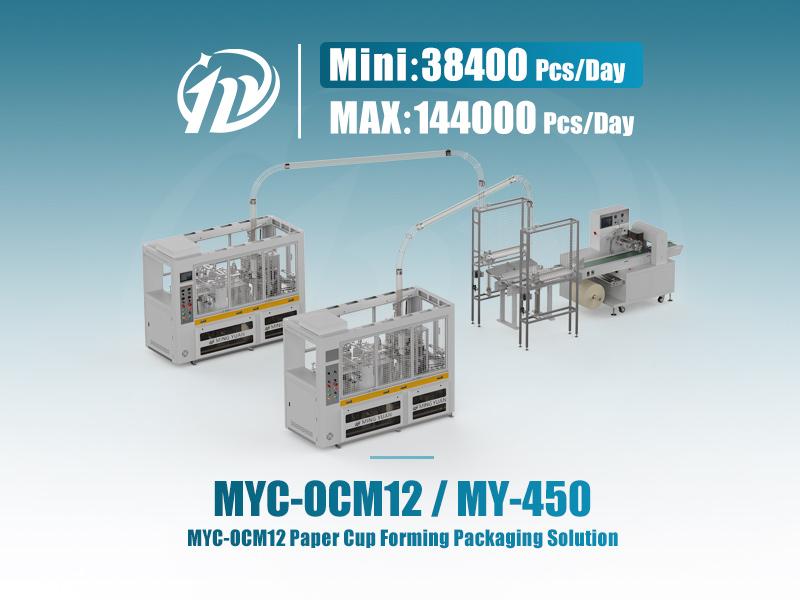
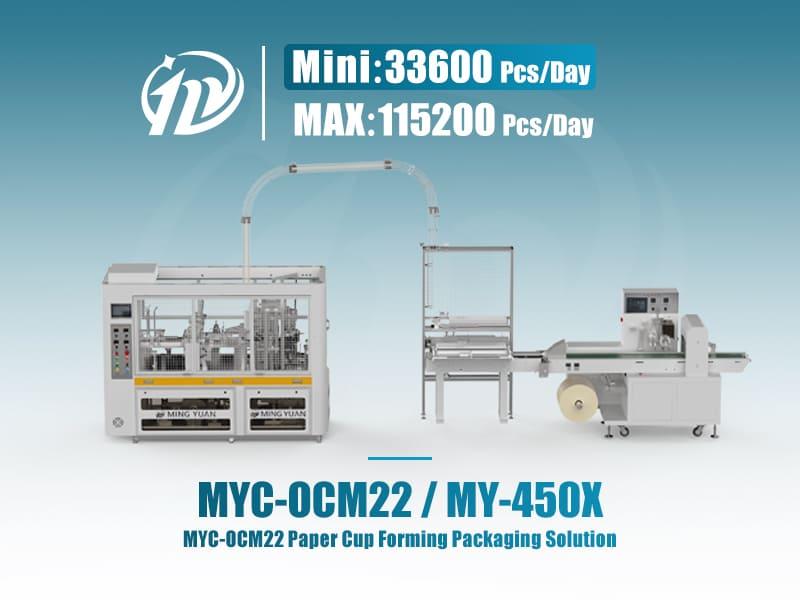
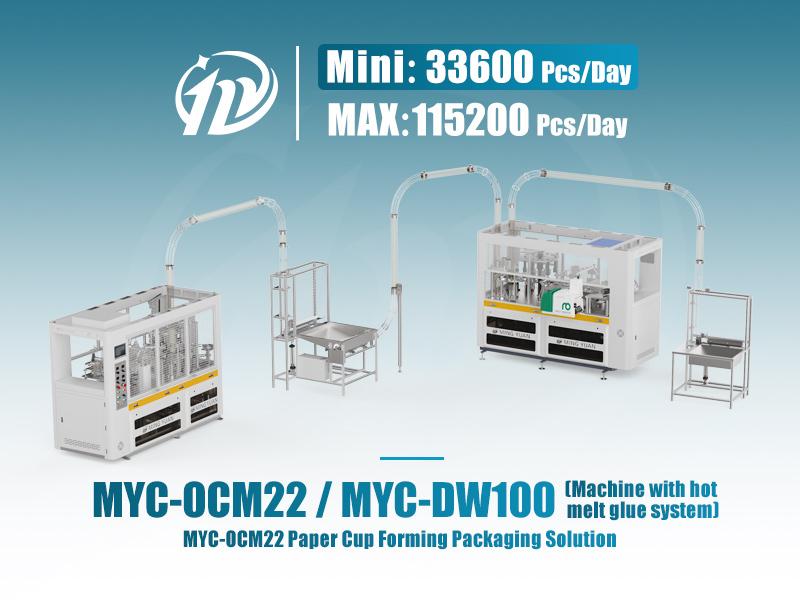
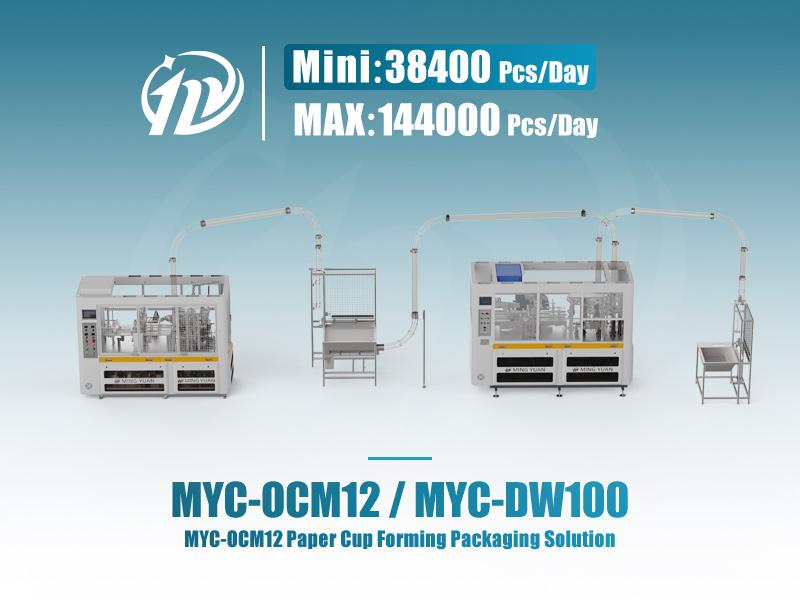
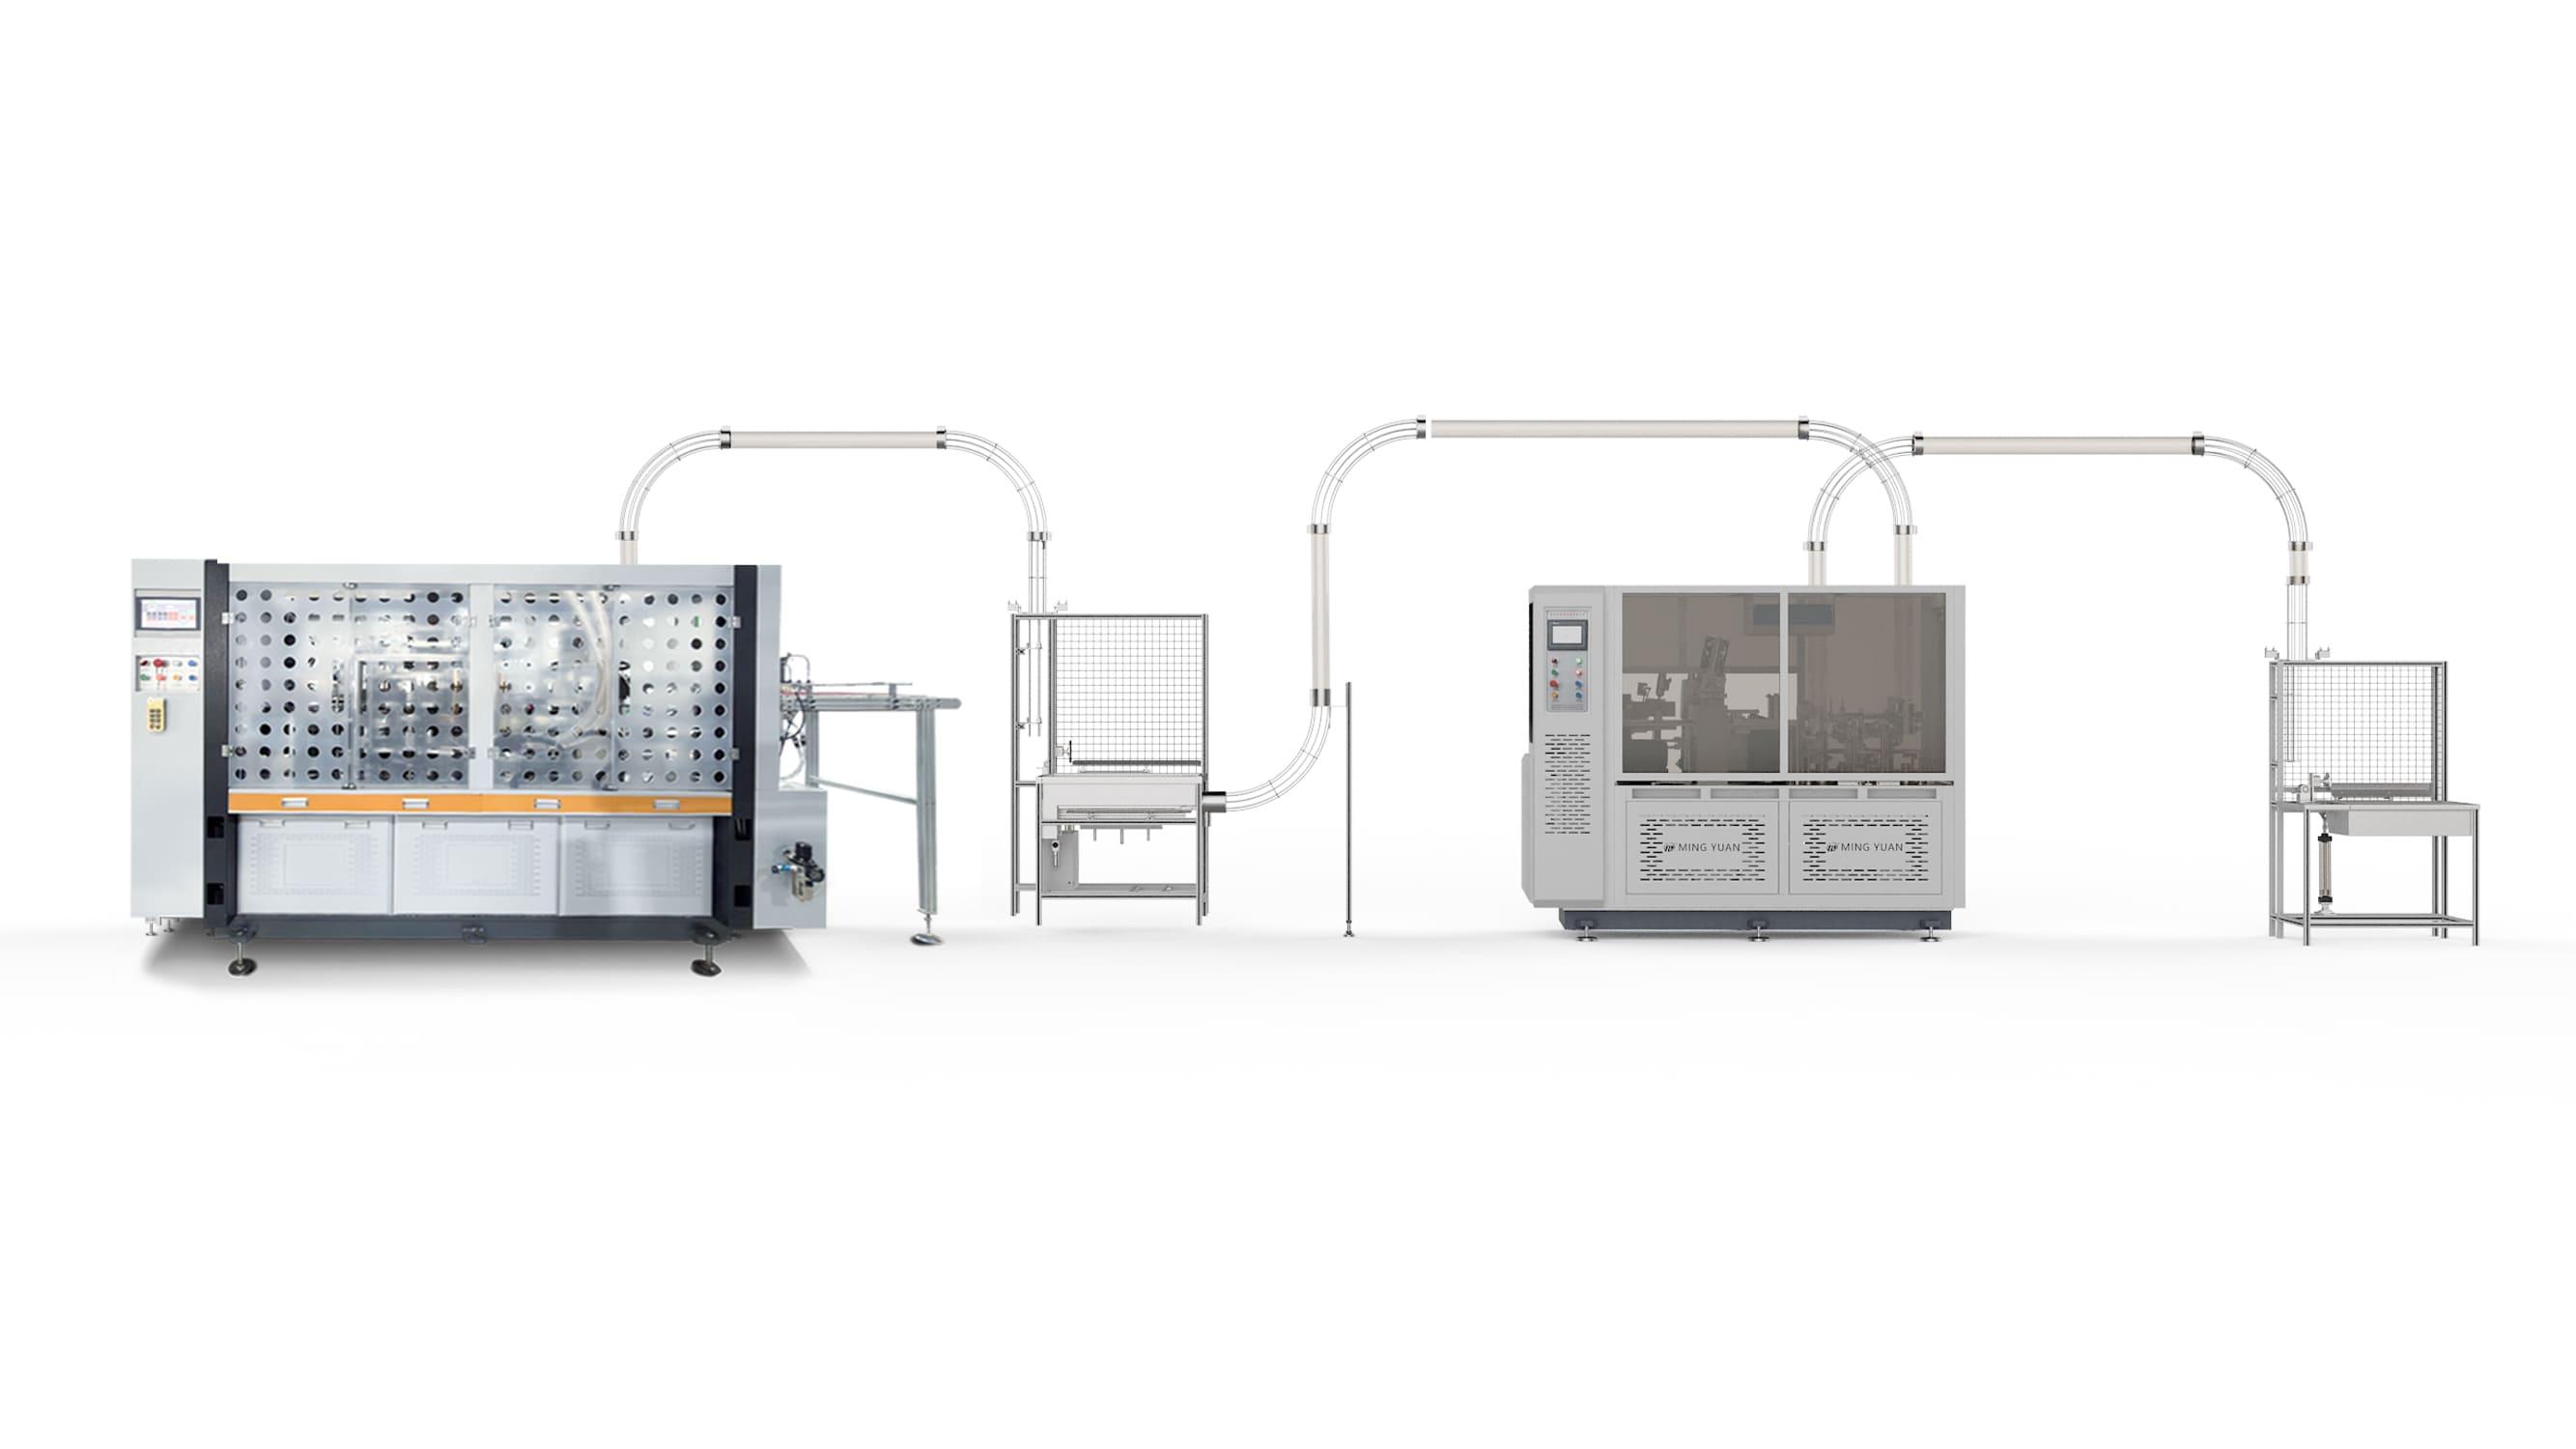
明源机械公开的成型包装组合介绍了成型后输送至包装、计数和装袋等流程。选购时可以据此确认工序范围,再针对自己的杯叠询问适配条件,不能从流程名称推定任何包装规格都能直接使用。
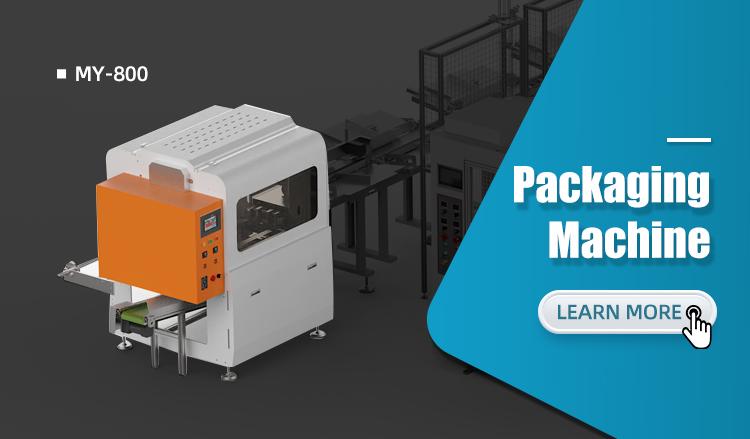
收杯讨论不能停在“自动收集”四个字。需要说明成品从什么方向出来,如何组成一组,交给后道时保持什么姿态,以及在交接位置由谁确认数量。采用人工搬运的方案,也应描述人员接收的对象和暂放位置,便于比较所需工作。
每袋杯数有变化时,应问清收集与包装两端分别需要修改哪些项目,哪些由设备联动完成,哪些仍须操作人员确认。这里讨论的是供应方应说明的功能边界,不预设机器具备特定控制逻辑。采购表里可以单独列出未获得证明的功能,等待演示或技术答复。
若成型设备不止一台,还要说明是否同时制作同一种杯。不同杯型或不同订单能否合并,须依照产品管理要求决定,不能只因输送通道相连就混合收集。方案图上标出每条来源到接收位置的关系,可以及早发现身份区分和人员接手的空缺。
| 交接位置 | 需要拿到的说明 | 现场核对对象 |
|---|---|---|
| 成型出口至收集 | 杯子姿态、来源区分及接收方式 | 实际杯型与连续送出的杯子 |
| 收集至包装 | 每组数量、杯叠外形及转交条件 | 用于交付的目标杯叠 |
| 包装出口至装箱 | 袋口要求、成袋摆放及待处理品区分 | 完成封口后的包装件 |
这张表的作用是让相邻岗位讨论同一个对象。某一端只承诺把杯子送到指定位置,另一端却要求人工整理过的杯叠,就存在额外工作。应把整理动作、承担人员和适用条件写出来,再比较方案,不把它隐藏在“整线自动化”的名称里。
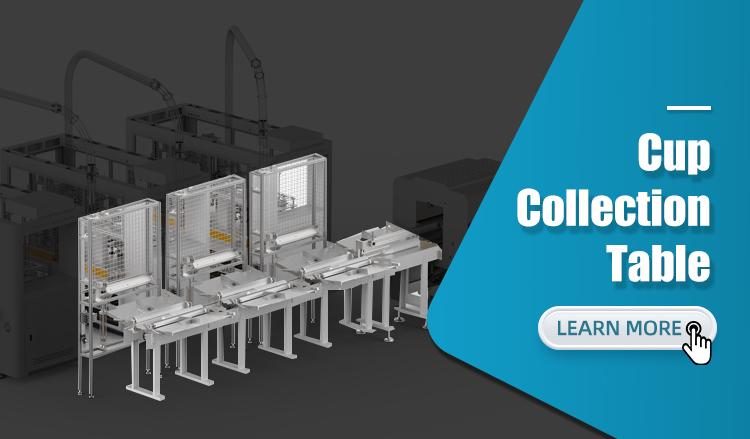
正常连续运行以外,还应讨论包装换料、取走成品或处理待查事项时的接收安排。设备方需要说明当时哪些部分继续工作、哪些等待,以及杯子是否有明确去向。没有提供缓冲装置的方案,不能在比较时假定已经包含足够的暂存能力。
待处理品也要有独立路径。数量需要复核的杯叠、包装未完成的产品,应能和正常成品区分。恢复运行后由谁检查、按什么条件重新进入后道,要与现场产品管理衔接。设备操作和联动控制由专业人员按交付要求执行,不通过临时改动保护功能来维持流程。
查看明源的纸杯成型与包装组合方案时,重点可放在两端如何交接。页面展示的是一种组合方向,本项目实际输送布置、包装材料和规格切换方法,仍需在方案中逐项确认。
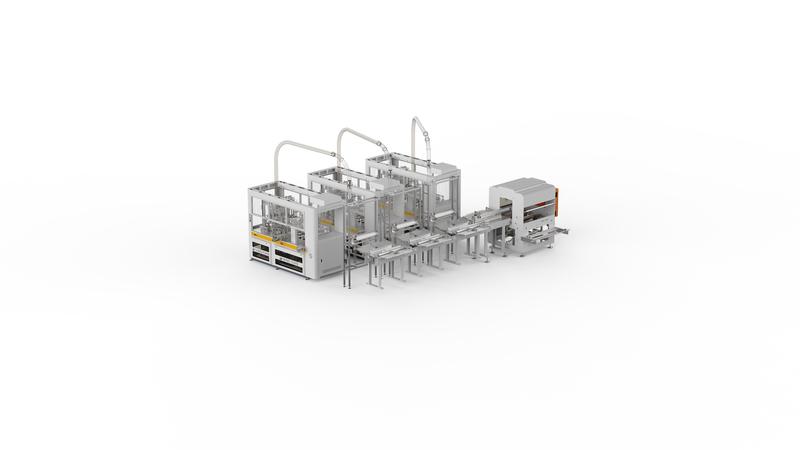
试机不只分别看成型与封袋动作,还应让已确认的目标杯叠经过收集、交接、包装和接收。记录途中是否需要额外整理、袋内数量怎样确认、成袋后是否符合约定要求。若现场用了另一种临时袋材,结果中应注明与量产条件的差别。
需要多种包装规格的项目,选择双方约定的代表规格做验证,并保留未验证项。不能因为一袋做通了,就把另一种杯数或杯型填成已确认。明源机械与采购方都能从同一份记录看出适用范围,后续新增订单时才知道哪些可以沿用、哪些还要补查。
选型结论最终落在成袋产品上:杯子来源清楚,杯叠符合交接要求,包装规格有依据,中间需要的人工作业也已列明。这样的整线范围才能用于安排现场,而不只是一份设备名称清单。


 电话: 13362708280
 电子邮箱: george@paper-cupmakingmachine.com
 手机/微信: 13362708280
 制造商地址:中国浙江省瑞安市飞云街道华明路1588号-325200
