作者:MINGYUAN 纸杯机供应商来源:一次性纸杯机厂家 时间:2026-10-21
小批量、多规格订单选纸杯机,先看一天内要切换哪些杯型,再看连续运行时的出杯能力。如果单个订单很快做完,机器却要反复等待换型和确认,较高的标称速度未必能使当天更早交货。把真实订单排成一条生产顺序,才能看清设备需要覆盖的范围,以及哪些切换实际避不开。
客户给产品取的名字、印刷图案和销售容量,不能直接拿来划分模具组。两个名称不同的杯子可能采用相同杯型;都标作同一容量的杯子,也可能在上下口径、高度或杯底结构上存在区别。归组应以已经确认的杯型资料为依据,再核对纸料和当前设备配置。
可给每个订单加上三个标记:需要哪套已确认模具,使用哪种已确认材料规格,是否还有独立的后道要求。只有换图案而其他条件相同,也要先确认送料与产品识别安排,不能自己认定完全无需调整。材料不同则另加标记,避免把共用模具理解成所有生产条件都相同。
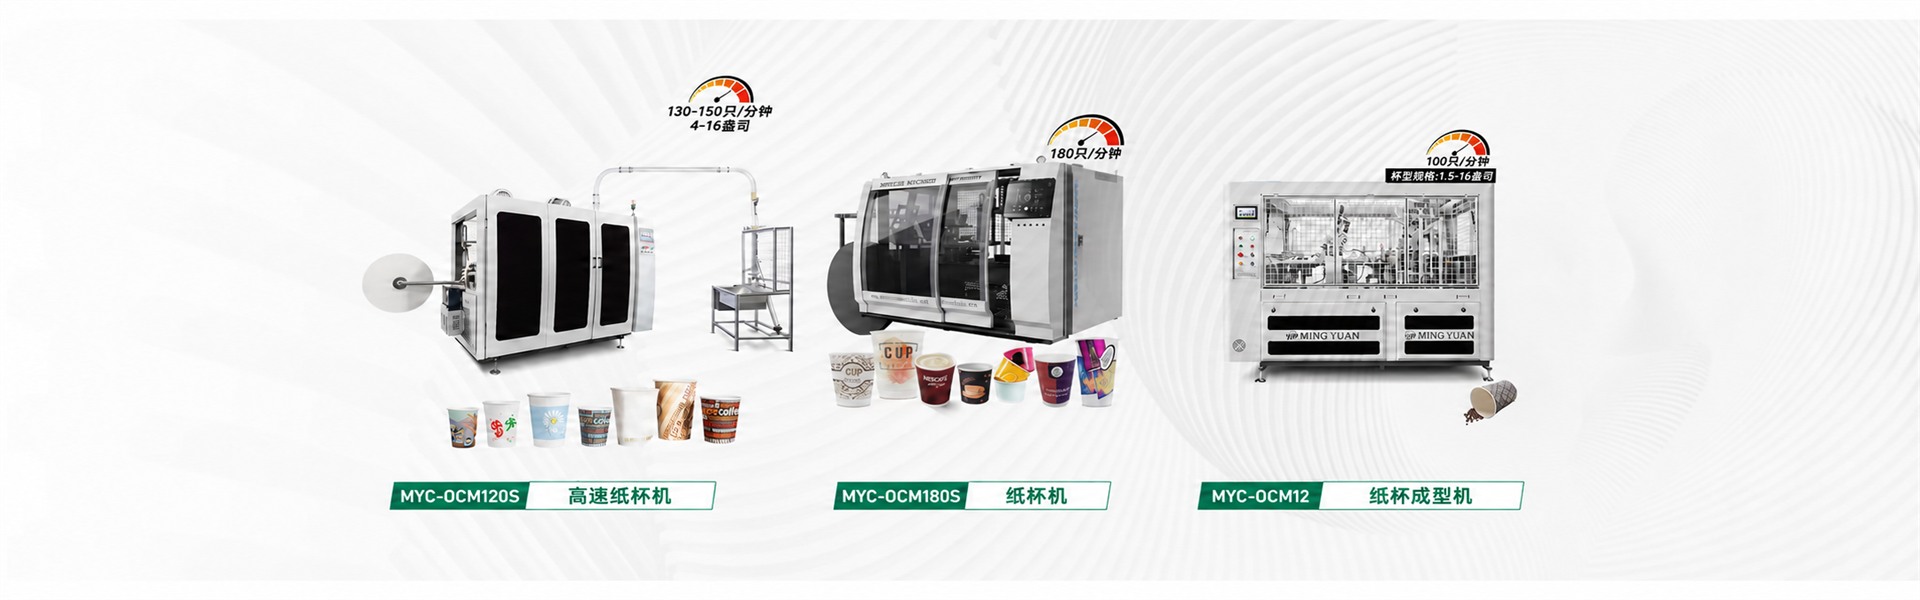
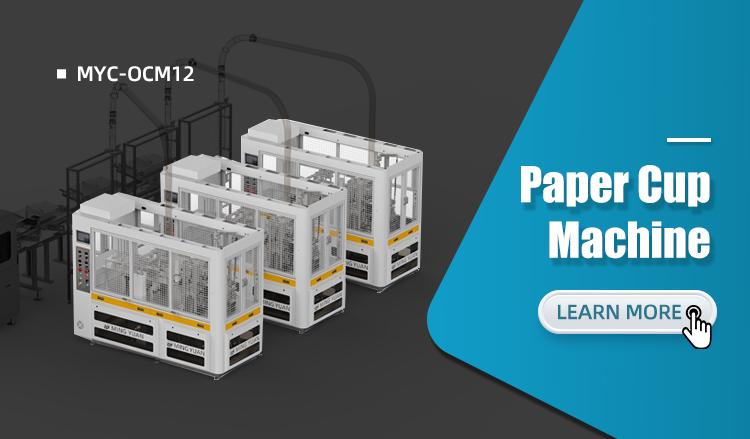
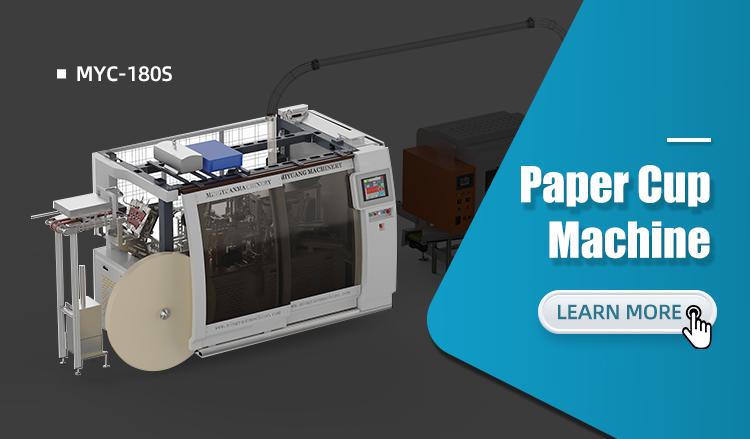
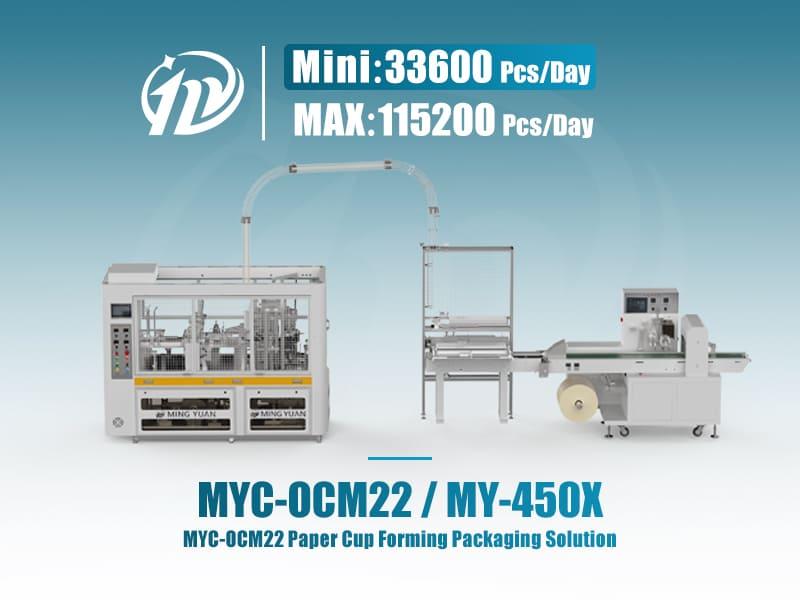
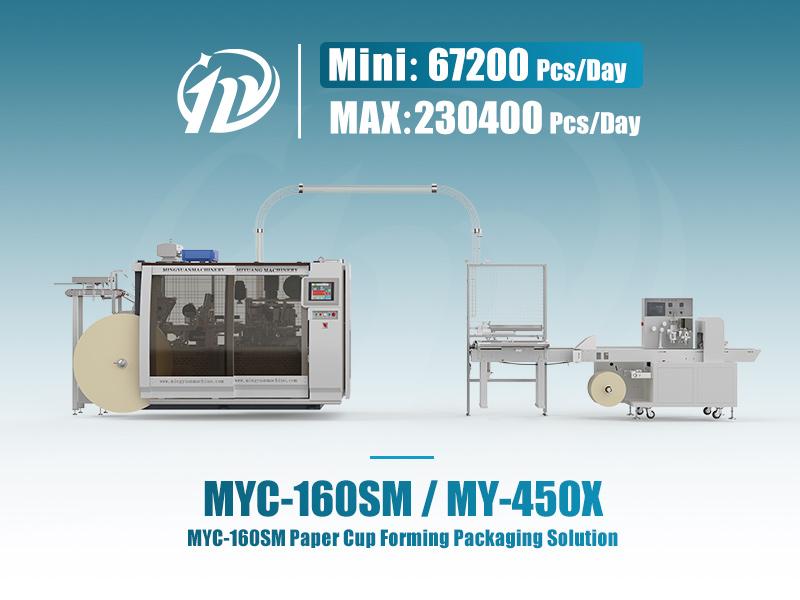
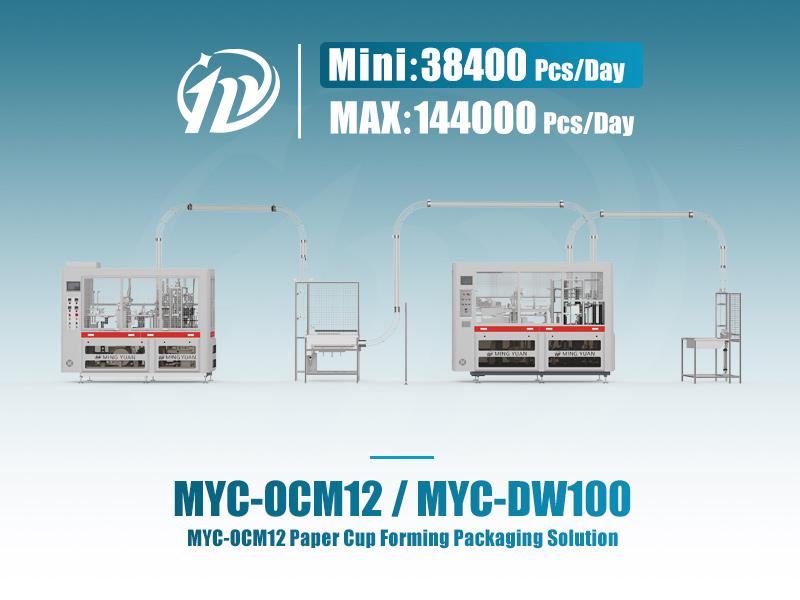
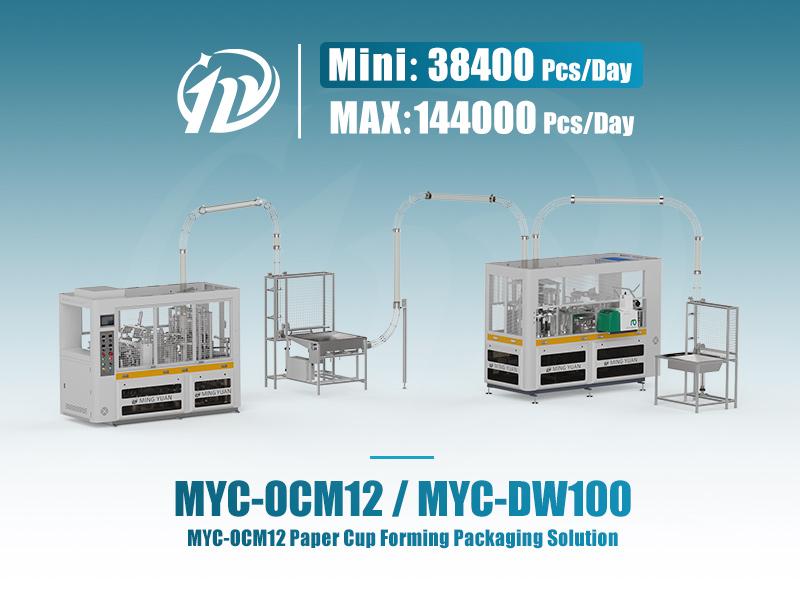
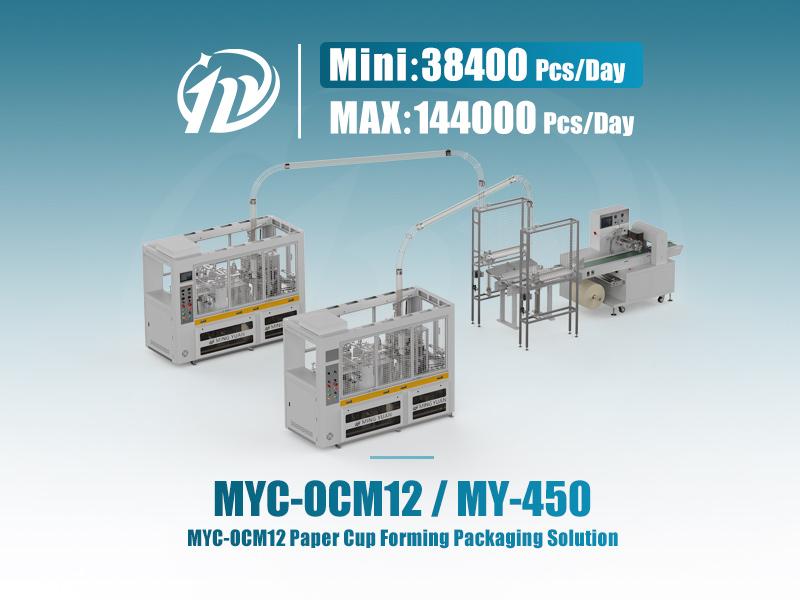
明源机械的纸杯机页面提供围绕产品组合配置机器和模具的方向。用于选型时,应把“这台设备有多尺寸配置选项”进一步落实为“本厂哪些杯型可以在这套配置上生产”,而不是把页面中的尺寸范围当作所有杯型已经验证的清单。
假设有甲、乙、丙、丁四张订单,甲和丙经确认属于同一模具组,乙和丁属于另一组。若按接单顺序安排为甲、乙、丙、丁,两组之间需要来回切换;交期允许时改为甲、丙、乙、丁,就减少了中间往返。这是排序示例,不代表任何工厂都能采用这样的顺序。
计算切换次数时还要说明机器开始时装着哪套模具。若首单正好沿用上一班的配置,与首单需要重新准备的情况不能算作同一开端。生产结束后是否要为下一班恢复配置也应说明,否则只是把一次切换挪出了当日表格。
把同组订单凑在一起有一个前提:等待不会使其他订单超过交期。客户允许分批收货、必须整批交付,或者某批包材尚未到位,会形成不同的可排窗口。计划人员应先把这些限制写进表格,再尝试合并,而不是排好顺序后再要求销售改口。
如果某个急单必须插入,保留原计划并标注插入后的变化:哪张订单向后移、哪套模具需要提前准备、班次交接是否受影响。不能只看急单本身需要生产多久。看似很短的一段插单,前后可能各带来一次切换,影响会传递给后面的订单。
询问换模时间时,最好把计时边界说清楚。只记录拆下旧模具、装上新模具所用的时间,可能遗漏停机前的准备和随后等待确认的阶段。排产需要的是生产安排被占用多久,模具安装动作只是其中一部分。
可以分别记录准备、设备切换、试制确认和等待四段。部分准备能够在不干扰设备运行的条件下提前完成,就单独标注可并行的部分;实际需要停机的事项按设备文件执行。人员暂时不在、材料未到等等待,也不要混写成机器换模性能。
比较两种设备方案时,采用相同的起止定义和相近的杯型跨度。熟练人员在准备充分时做的一次演示,不能直接填满未来每一天的计划。若暂时只有估计,给该时段保留待验证标记,别把粗略答复写成精确承诺。
订单分组之后,采购人员才有依据讨论一台机器轮换,还是把相对稳定的规格交给不同设备承接。前一种安排更依赖可用的切换窗口,后一种安排则要考虑各组订单是否足以持续使用对应设备。偶尔出现的小单,不足以单独证明增加设备就合适。
与明源机械核对纸杯机配置时,可以带上上述排产表,要求方案分别说明哪些订单共用配置、哪些切换需要进一步试验。若还共用包装环节,主机之间的安排也要与后道可接收的时间对应,不能把几台成型机各自可运行理解为所有规格能够随时混流。
不必挑订单最少、规格最整齐的一天来验证方案。可以取一组常见的小单,再加入实际可能发生的加单或延迟到料,检查顺序是否仍排得下。把无法安排的原因写在相应订单旁:是杯型未确认、切换时间没有依据,还是交期之间没有空间。
这张表最后应留下明确的设备问题,而不是一个笼统的产量数字。若某些订单只有在未经证实的极短换型时间下才能交付,就需要先核实该假设;若调整同组顺序后能够安排,则可继续验证实际执行条件。选型依据由此落到真实产品组合,也方便订单结构变化后重新检查。


 电话: 13362708280
 电子邮箱: george@paper-cupmakingmachine.com
 手机/微信: 13362708280
 制造商地址:中国浙江省瑞安市飞云街道华明路1588号-325200
