作者:MINGYUAN 纸杯机供应商来源:一次性纸杯机厂家 时间:2026-10-15
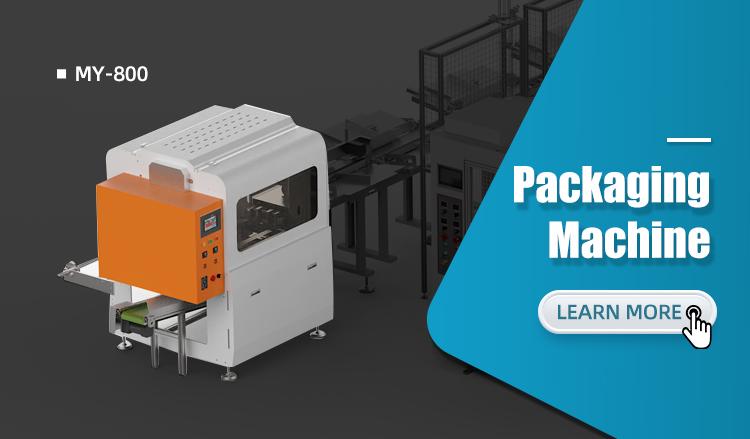
两种包装安排即使都能连接设备,适合的订单组合也可能不同。集中包装需要让多台主机服从共同的后道顺序,分散包装则给各路订单保留更多独立安排的空间。比较纸杯生产线时,应把近期真实交期放进排产表,看看哪种方式更少产生等待、临时转移和批次不清,再决定是否共用包装。仅凭包装机数量,判断不了采购是否划算。
排产表除了杯型,还应有客户、图案版本、每包要求、出货顺序和最迟完成时间。两台主机虽然做同一尺寸的杯子,订单标识不同,包装后也未必可以合为一批。相反,不同时间生产的订单若包装条件相近,可能适合前后衔接,而不需要同时占用后道。
拿几类经常出现的订单一起排:长期常规单、临时插单、需要单独确认的新品。先圈出必须并行完成的部分,再标出允许顺延的部分。这一步要由生产与交付人员共同判断,避免设备采购只看总需求,计划人员却必须每天重新拆解无法同时完成的任务。
集中方式可以把补充包装材料、确认出货标识等工作放在共同位置,但需要统一安排进入顺序。某台主机先完成一个小单,另一台仍在生产长单时,小单能否及时包装交走,会影响它是否真正满足交期。若需要等大单全部结束,小单的制造时间并不是它的完成时间。
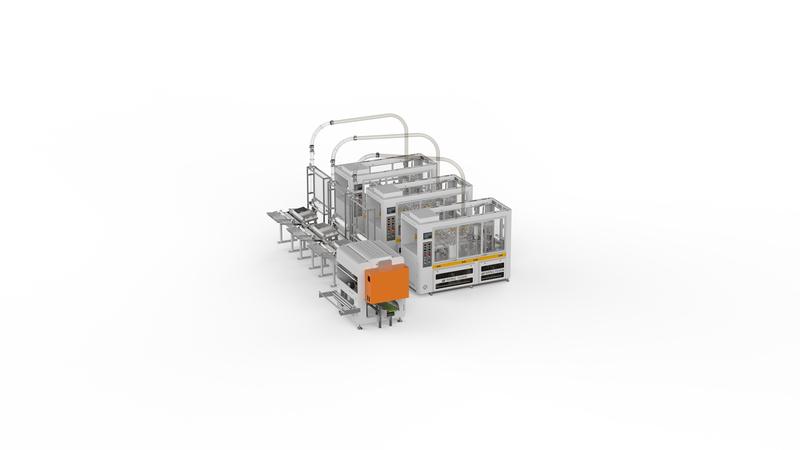
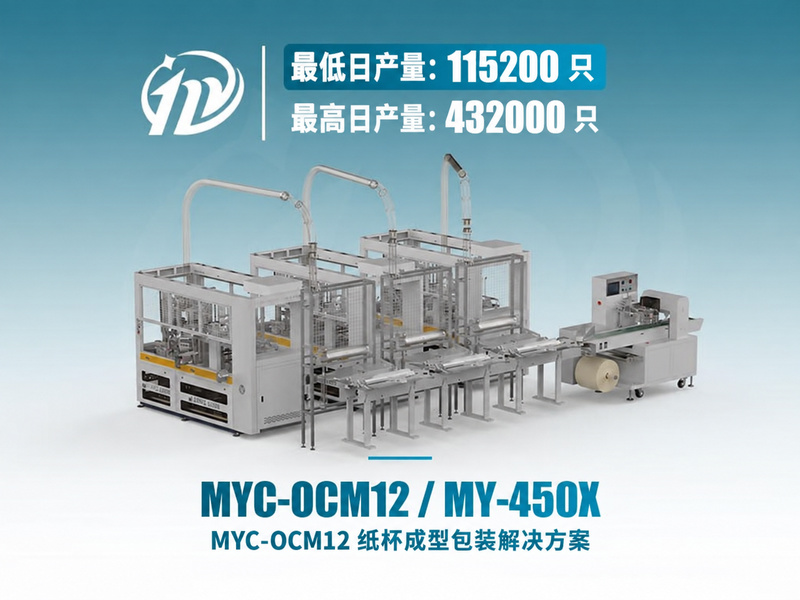
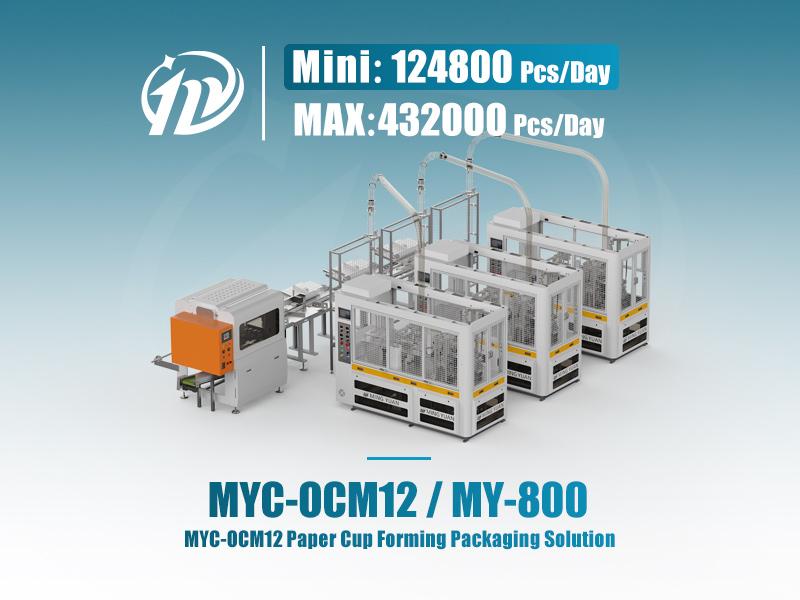
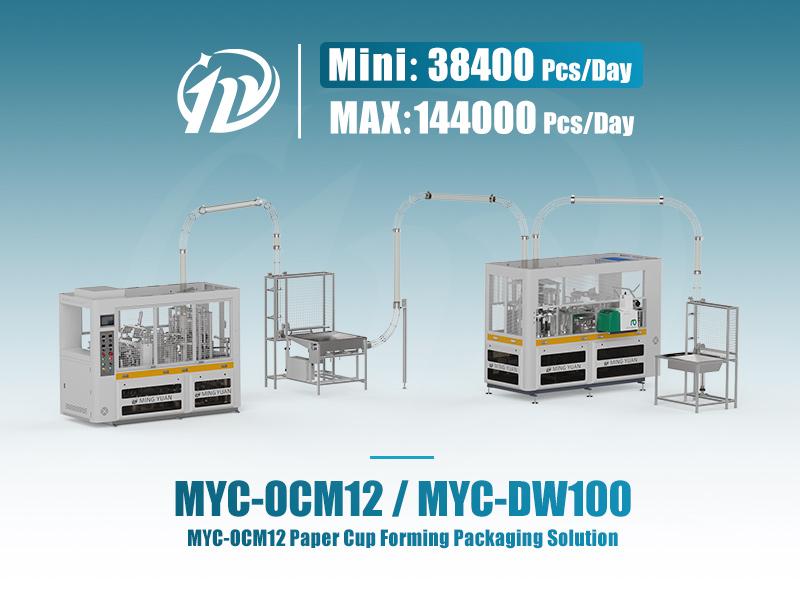
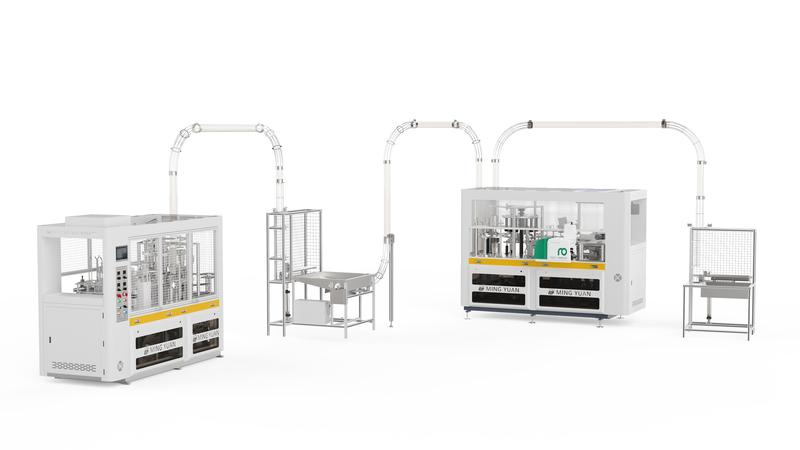
明源公开的多台成型机连接包装机的生产线,展示了三台主机经收杯架和中央输送连接共同后道的形式。它可作为布置讨论的起点;不同客户订单能否穿插、何时放行某一路杯子,仍需另外定义,不能从连线图片推断系统已自动处理所有批次关系。
还可以做一次不运行设备的桌面排程:把每个待包装订单写成一张卡,按约定顺序移动。凡是必须临时改变标识、借用容器或等待人员辨认才能继续的地方,先记为组织成本。它们不一定否定集中方式,但应成为采购方案里要解决的具体事项。
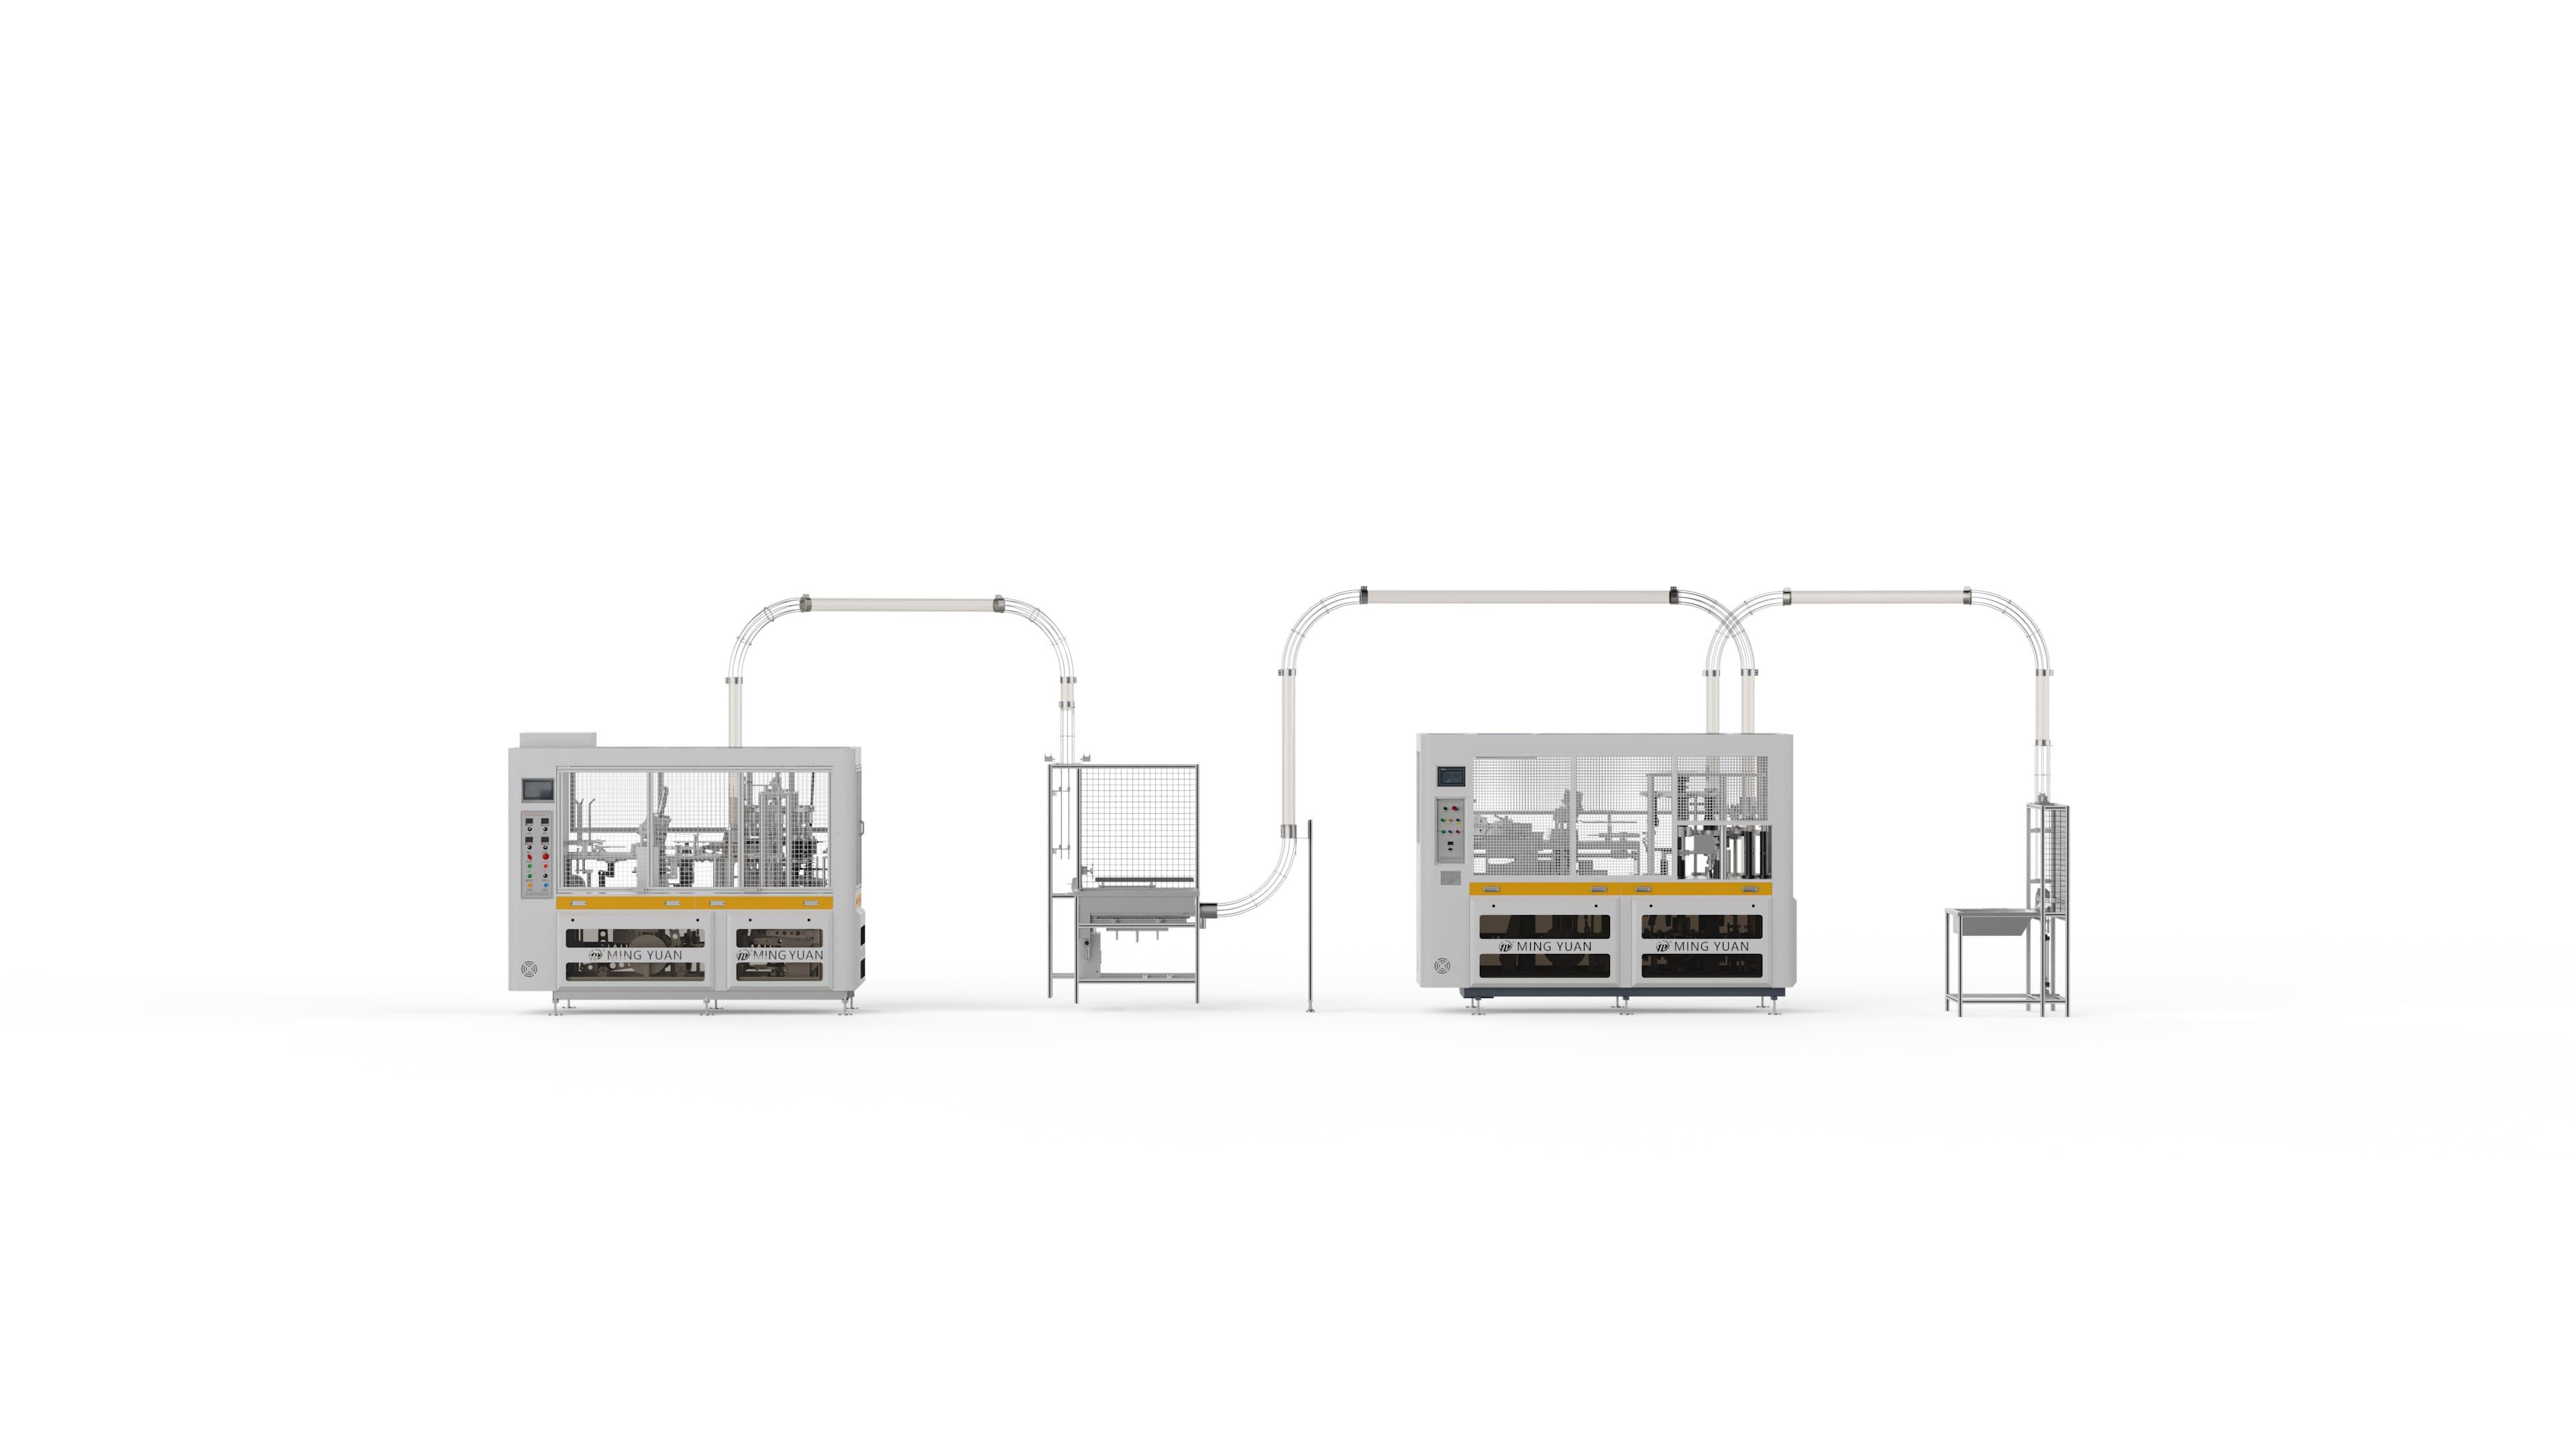
各路单独包装,便于分别调整订单先后;一条支路换杯型,其他支路是否继续,可以各自安排。但工厂需要管理多个包装位置,核对各自使用的材料和标识。只增加设备、不安排对应的补料与检查职责,独立后道也可能因等人处理而停下来。
对比两种方式时,采用同一组订单和同一套人员安排,把需要走动、交接和确认的工作逐项列出。若分散方式让某个岗位同时顾及相距较远的几处位置,就要重新核对其可执行性。没有工厂实际记录时,不预先写成固定节省几人或一定降低成本。
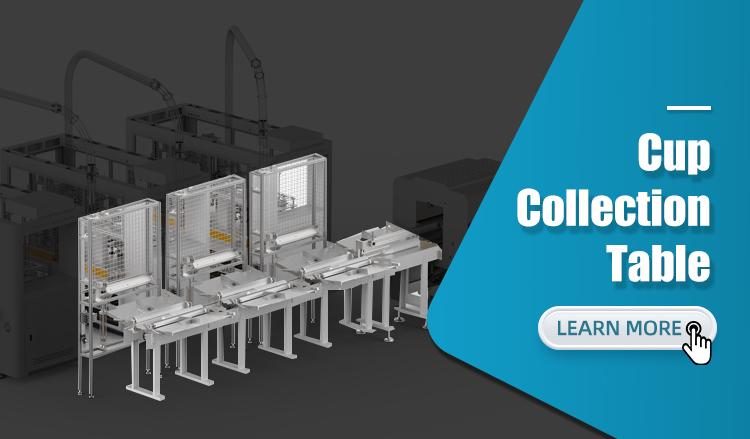
让计划人员回答:共同包装暂时不能接收纸杯,哪些订单可以等,哪些必须停止继续生产?需要核对的不是随意堆放能容纳多少,而是允许等待的产品状态、周转保护方式和交期后果。可用空间与允许暂存条件,应由现场和设备方案共同确认。
| 排产情景 | 集中包装需要核对 | 分散包装需要核对 |
|---|---|---|
| 后道短暂停顿 | 受影响订单是否同时失去出口 | 其他支路继续运行的条件 |
| 急单插入 | 原排队订单如何重新安排 | 哪一路具备独立接单条件 |
| 某批杯子待复核 | 能否单独留置而不混入其他订单 | 异常支路与其余支路的识别界限 |
这张比较表不是故障操作指南。涉及设备停启、联锁和异常处理的动作,应遵循所选设备说明及专业人员安排。采购评估关注的是计划受影响的范围,不能为了保持主机运行而假设可以绕开后道约束。
不同机器的杯子进入同一包装环节后,原来按机台区分的批次如何对应成品包装,需要提前选定记录方式。可以按订单分时处理,也可以在方案允许的条件下保留独立路径;具体采用哪种,取决于客户要求和设备实际功能。不能把“装进同一袋”直接当成“属于同一生产批”。
换单确认还要覆盖暂存在中间位置的杯子。新标识启用前,谁确认上一单实物已经处理完,待检查的杯子放在哪里,都应有可见的交接结果。检查时选一包成品,沿记录找到对应订单和生产来源;查不到的环节,就是方案需要补齐的位置。
工厂不必把全部产品永久放进同一种组织方式。常规长单集中处理、特殊订单另行安排,可以作为待比较的布局思路,但不能假设现有设备无需改动就能实现。询问明源纸杯生产线配置时,应同时提交代表性排产表和需要独立处理的订单,核对设备、场地与人员是否支持这种分工。
最终留下的应是一份有条件的选择:哪些订单走共同后道,什么变化触发重新排程,哪些杯子必须单独处理。方案能容纳真实交期并保持批次可辨认,才有继续比较投资和运行费用的基础。


 电话: 13362708280
 电子邮箱: george@paper-cupmakingmachine.com
 手机/微信: 13362708280
 制造商地址:中国浙江省瑞安市飞云街道华明路1588号-325200
